- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Các sản phẩm
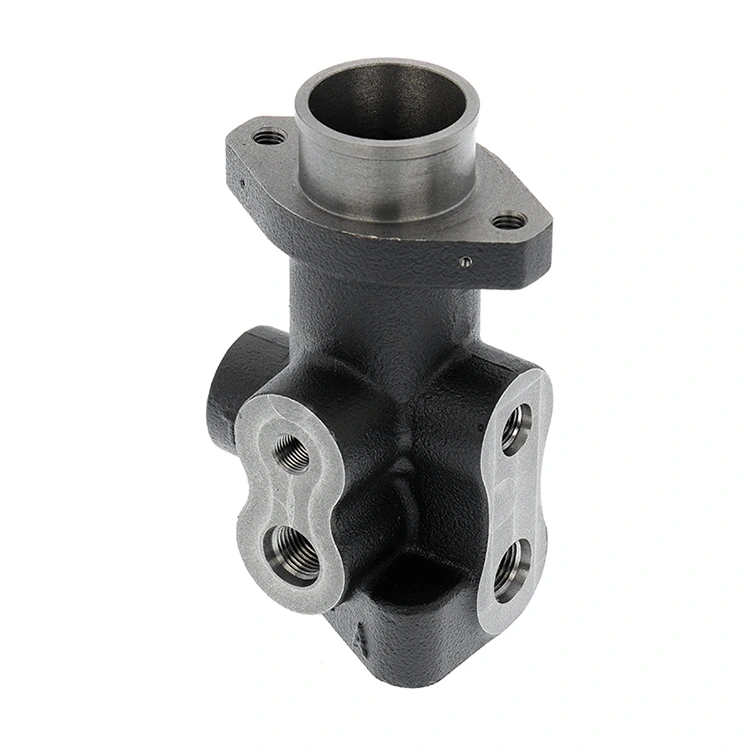


Dập và kéo dài và xử lý bề mặt
Qingdao Difon Machinery Co., Ltd. thực hiện Dập, kéo giãn và xử lý bề mặt như mạ kẽm và anodizing cho các bộ phận kim loại. Chúng tôi tạo ra các bộ phận bền, đa dụng cho thiết bị gia dụng, ô tô và điện tử. Dịch vụ của chúng tôi kết hợp các phương pháp xử lý Dập, Kéo giãn và Xử lý bề mặt chính xác, vì vậy các doanh nghiệp cần các bộ phận được đóng dấu chống gỉ, tùy chỉnh hãy tin tưởng chúng tôi.
Gửi yêu cầu
Mô tả Sản phẩm
Qingdao Difon Machinery Co., Ltd. thực hiện Dập, kéo giãn và xử lý bề mặt như mạ kẽm và anodizing cho các bộ phận kim loại. Chúng tôi tạo ra các bộ phận bền, đa dụng cho thiết bị gia dụng, ô tô và điện tử. Dịch vụ của chúng tôi kết hợp các phương pháp xử lý Dập, Kéo giãn và Xử lý bề mặt chính xác, vì vậy các doanh nghiệp cần các bộ phận được đóng dấu chống gỉ, tùy chỉnh hãy tin tưởng chúng tôi.
Là một nhà sản xuất có nhiều năm kinh nghiệm trong lĩnh vực này, chúng tôi biết các bộ phận được dập bằng xử lý bề mặt không chỉ là “kim loại được tạo hình”. Chúng quan trọng đối với cách thức hoạt động của sản phẩm cuối cùng—chẳng hạn như chống ẩm trong lồng giặt bên trong của máy giặt hoặc chống lại muối đường trên giá đỡ ô tô. Hầu hết các nhà sản xuất đều thực hiện riêng công đoạn Dập, Kéo giãn và Xử lý bề mặt—điều này gây ra sự chênh lệch về chất lượng. Nhưng chúng tôi xử lý mọi thứ từ vật liệu cắt đến lớp phủ cuối cùng ở cùng một nơi. Bằng cách này, độ bền của bộ phận được đóng dấu phù hợp với khả năng bảo vệ của lớp bề mặt. Khách hàng nhận được các bộ phận đạt tiêu chuẩn về kích thước và bền bỉ trong môi trường khắc nghiệt. Đó là lý do tại sao chúng tôi được tin cậy trong rất nhiều ngành công nghiệp.
Quy trình dập và kéo căng của chúng tôi phù hợp với các ngành công nghiệp khác nhau và bắt đầu bằng việc chọn vật liệu phù hợp. Đối với các bộ phận của thiết bị gia dụng—như bản lề cửa tủ lạnh hoặc khung máy điều hòa—chúng tôi sử dụng thép cán nguội SPCC. Vật liệu này dễ uốn cong để tạo ra các hình dạng phức tạp và có bề mặt nhẵn để anodizing. Quý trước, một lô thép SPCC đã không đạt yêu cầu trong bài kiểm tra uốn cong của chúng tôi—chúng tôi đã từ chối nó ngay lập tức nên cuối cùng chúng tôi không gặp phải bản lề tủ lạnh hỏng.
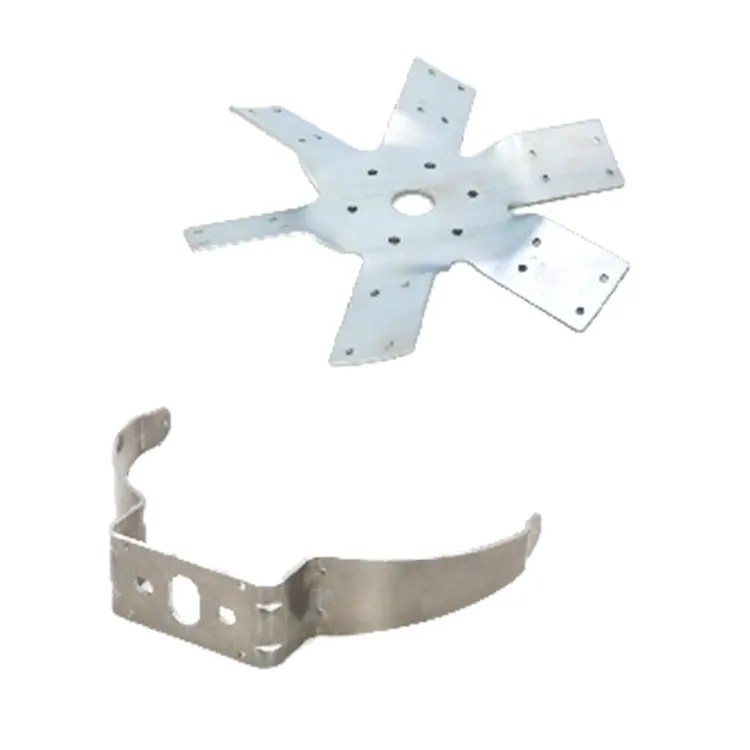
Đối với các bộ phận bên ngoài ô tô—giá đỡ cản hoặc giá đỡ bình xăng—chúng tôi sử dụng thép cường độ cao HC340LA. Nó vẫn bền sau khi dập nên có thể xử lý các rung động trên đường. Hàm lượng carbon thấp cũng giúp lớp mạ kẽm bám đều. Đối với các bộ phận điện tử—vỏ pin hoặc vỏ đầu nối—chúng tôi sử dụng hợp kim nhôm 5052. Nó nhẹ, dễ co giãn và hoạt động tốt với quá trình anodizing để tăng cường cách điện. Trước khi sản xuất, mỗi lô vật liệu đều được kiểm tra độ bền kéo và uốn cong—điều này giúp các bộ phận không bị nứt hoặc cong vênh trong quá trình dập.
Cách chúng tôi kết nối Dập, Kéo giãn và Xử lý bề mặt chính là điều khiến chúng tôi trở nên nổi bật. Sau khi dập, chúng tôi thực hiện ba bước đơn giản để làm sạch các bộ phận để lớp sơn bám dính tốt: đầu tiên, chúng tôi dùng chất tẩy rửa có tính kiềm ở nhiệt độ 50-60oC để lau sạch dầu máy; thứ hai, chúng tôi khắc các oxit bề mặt bằng axit sulfuric 10%; thứ ba, chúng tôi tráng lại bằng nước tinh khiết để ngăn chặn hóa chất gây ra khuyết tật.
Đối với mạ kẽm, chúng tôi sử dụng dung dịch không chứa xyanua (đạt tiêu chuẩn RoHS) để có được lớp dày 8-12μm. Lớp này đã vượt qua 480 giờ thử nghiệm phun muối mà không bị gỉ đỏ—rất phù hợp cho ô tô và các bộ phận ngoài trời. Để anod hóa, chúng tôi sử dụng axit sulfuric ở 18-22oC để tạo màng oxit 10-15μm, sau đó bịt kín bằng nước nóng 95-100oC để chống gỉ tốt hơn. Quá trình này mang lại cho các bộ phận thiết bị gia dụng một bề mặt chống trầy xước và cho phép chúng tôi kết hợp các màu tùy chỉnh—như bạc hoặc đen. Chúng tôi đã từng thực hiện anodizing đen cho một khách hàng sử dụng máy pha cà phê; khách hàng của họ yêu thích vẻ ngoài của nó và cách nó không có vết trầy xước.
Chúng tôi cũng làm các bộ phận tùy chỉnh cho khách hàng trong các ngành công nghiệp thích hợp. Quá trình bắt đầu bằng việc lắng nghe nhu cầu của họ: chúng tôi hỏi xem bộ phận đó sẽ được sử dụng như thế nào, giới hạn kích thước và những gì nó cần làm. Sau đó, các kỹ sư của chúng tôi sử dụng phần mềm CAD/CAM để thiết kế khuôn dập và mô phỏng quá trình kéo giãn—điều này giúp chúng tôi phát hiện sớm các vấn đề, chẳng hạn như vật liệu quá mỏng ở các vùng sâu. Chúng tôi điều chỉnh khuôn trước khi chế tạo các chi tiết thật.
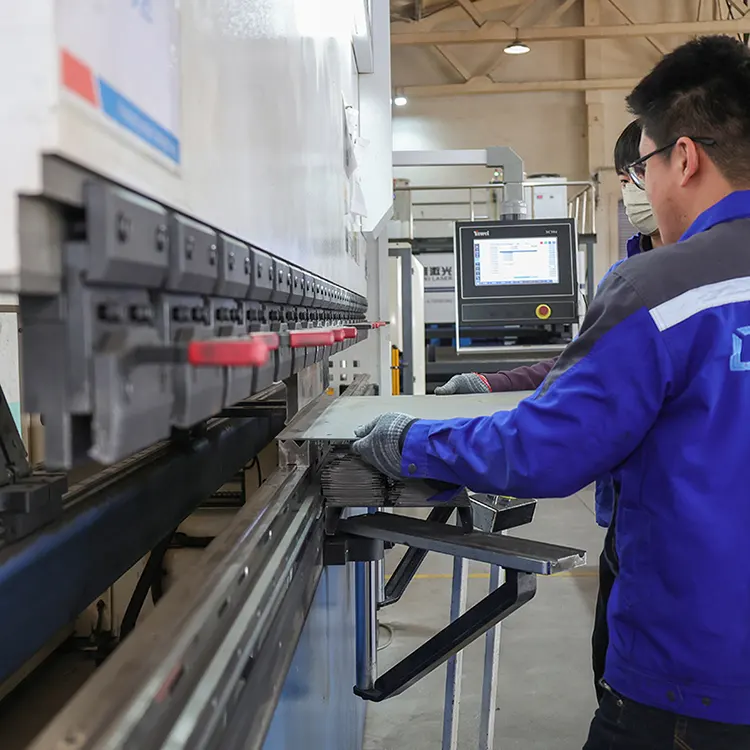
Sau đó chúng tôi tạo ra 50-100 nguyên mẫu để khách hàng thử nghiệm. Ví dụ: một khách hàng về thiết bị y tế cần một khay nhôm có tem. Nó cần được anot hóa và có độ phẳng chặt để giữ các dụng cụ chính xác. Nhóm của chúng tôi đã điều chỉnh lực giữ phôi của khuôn để giảm lực kéo căng, sau đó điều chỉnh nhiệt độ anod hóa để làm cho màng đồng đều. Các nguyên mẫu đã vượt qua bài kiểm tra khử trùng hóa học 100 chu kỳ—không có lớp phủ nào bị bong tróc. Bây giờ họ đặt hàng 5.000 khay mỗi tháng.
Là nhà sản xuất chuyên dụng các bộ phận này, chúng tôi luôn kiểm soát chất lượng nghiêm ngặt trong suốt quá trình sản xuất. Chúng tôi có chứng chỉ ISO 9001 và IATF 16949. Mỗi lô hàng đều được đội ngũ QA của chúng tôi kiểm tra: chúng tôi sử dụng công cụ laser để đo kích thước dập, máy X-quang để kiểm tra độ dày lớp mạ kẽm và thực hiện kiểm tra độ bám dính cho màng anodized. Chúng tôi cũng cung cấp tài liệu truy xuất nguồn gốc đầy đủ—từ chứng chỉ vật liệu đến nhật ký quy trình—để khách hàng có thể kiểm tra xem các bộ phận có đáp ứng tiêu chuẩn ngành của họ hay không.
Khi vận chuyển, chúng tôi sử dụng bao bì chống trầy xước để bảo vệ các bề mặt được phủ. Chúng tôi cũng cung cấp thời gian thực hiện linh hoạt: các bộ phận tiêu chuẩn mất 7-10 ngày, các bộ phận tùy chỉnh mất 20-30 ngày. Cho dù khách hàng cần những lô nguyên mẫu nhỏ hay những đợt sản xuất lớn, dịch vụ tích hợp của chúng tôi đều mang lại chất lượng ổn định, tính linh hoạt và giá trị tốt.
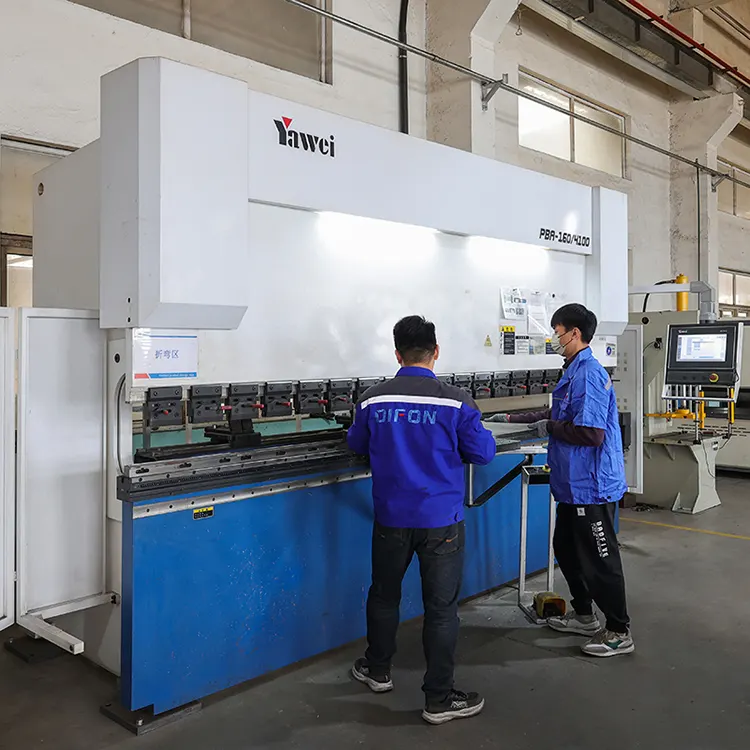
Thẻ nóng: Dập và kéo dài và xử lý bề mặt
Danh mục liên quan
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
Những sảm phẩm tương tự