- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Tại sao gia công không có gờ lại quan trọng trong hệ thống thủy lực
Hệ thống thủy lực thất bại một cách lặng lẽ. Một gờ bị vỡ bên trong khối van, đi vào mạch chất lỏng và bắt đầu gây hư hỏng — đối với các vòng đệm, lỗ, ống cuốn — rất lâu trước khi bất kỳ thứ gì xuất hiện trên đồng hồ đo. Khi có triệu chứng thì nguyên nhân đã biến mất từ lâu.
Chúng tôi gia công các bộ phận thủy lực cho các ứng dụng hàng không vũ trụ, ô tô, dầu khí và công nghiệp. Kiểm soát Burr là điều chúng tôi phải làm đúng.
Burrs đến từ đâu
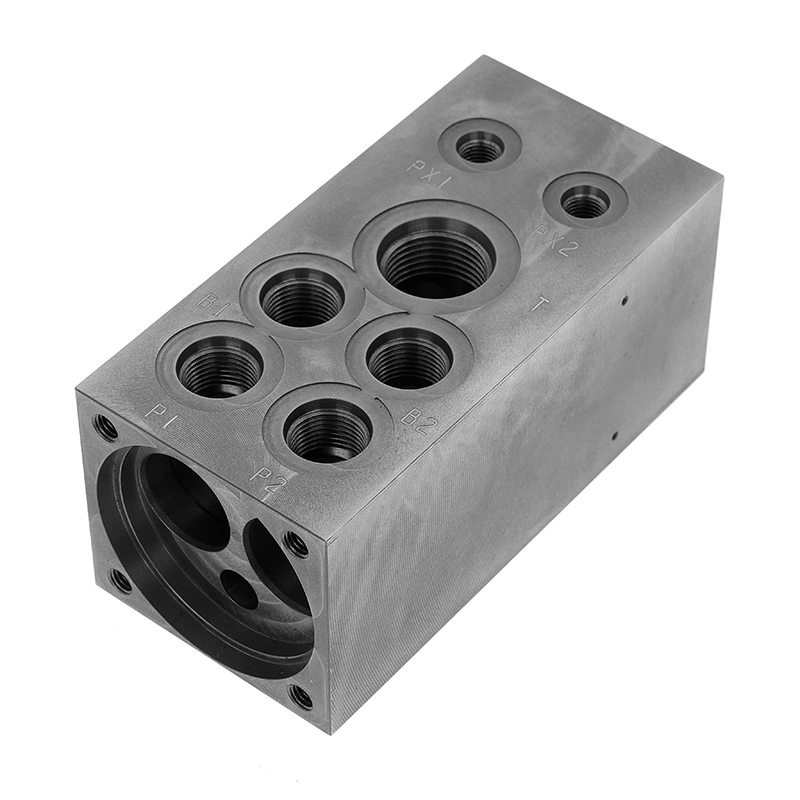
Mỗi đường khoan chéo trong khối van thủy lực tạo ra một giao điểm nơi dụng cụ cắt thoát ra qua một lỗ đã được gia công sẵn. Điểm thoát đó là nơi hình thành các vệt. Một khối van thông thường có hàng chục thứ như vậy - cổng vào, kênh bên trong, mép rãnh bịt kín, kết nối ren. Các tính năng tương tự giúp bộ phận hoạt động cũng chính là những tính năng khiến việc mài giũa trở nên khó khăn.
Đánh răng bằng tay không đến được với họ. Hoàn thiện rung cũng không. Hầu hết các vị trí gờ này đều nằm sâu bên trong bộ phận, khuất tầm nhìn và ngoài tầm với của bên ngoài.
Burrs thực sự làm gì bên trong mạch thủy lực
Dưới áp lực, các gờ gắn lỏng lẻo sẽ tự do và di chuyển theo chất lỏng. Chúng đẩy số lượng hạt vượt quá giới hạn ISO 4406, chấm điểm các môi bịt kín trong quá trình lắp ráp và chặn một phần các lỗ điều khiển — thay đổi diện tích dòng chảy hiệu quả theo cách làm thay đổi hoạt động của van. Vấn đề cuối cùng đặc biệt khó phát hiện vì nó xuất hiện dưới dạng vấn đề điều chỉnh chứ không phải vấn đề ô nhiễm.
Trong hệ thống phanh, bộ truyền động điều khiển chuyến bay và van khu vực năng lượng áp suất cao, hậu quả của việc mắc sai lầm này vượt xa cả hóa đơn sửa chữa.
Cách chúng tôi ngăn chặn nó
Chúng tôi không coi việc mài bavia là một bước làm sạch. Mục tiêu là không tạo ra các gờ cần làm sạch ngay từ đầu — và nơi chúng hình thành, để giải quyết chúng trước khi bộ phận rời khỏi quá trình thiết lập.
Các trung tâm CNC năm trục của chúng tôi cho phép chúng tôi kiểm soát góc tiếp cận tại các giao điểm được khoan chéo, điều này ảnh hưởng trực tiếp đến kích thước lưỡi dao và độ bám dính tại điểm thoát. Vìkhối van thủy lựcVàcơ quan đa dạng thủy lực, trình tự đường chạy dao xử lý việc dọn dẹp giao lộ bên trong trong cùng một chương trình — không có thao tác phụ, không có vấn đề truy cập.
Kết thúc lối đi bên trong chạy tới Ra ≤ 0,8μm. Trước khi bất cứ thứ gì được xuất xưởng, nó đều phải trải qua quá trình kiểm tra CMM và kiểm tra rò rỉ khí heli ở áp suất làm việc 1,5×.
Những câu hỏi đáng để hỏi trước khi tìm nguồn
Nếu việc kiểm soát lưỡi xay quan trọng đối với ứng dụng của bạn, hãy hỏi nhà cung cấp của bạn về cách gỡ bỏ các giao điểm bên trong — và cách xác minh điều đó. "Chúng tôi kiểm tra các gờ" là một câu trả lời khác với "chúng tôi kiểm soát quá trình để chúng không hình thành". Sự khác biệt quan trọng trong lĩnh vực này.
Duyệt qua của chúng tôilinh kiện thủy lựchoặc liên hệ với nhóm kỹ thuật của chúng tôi để trao đổi thông qua